결론부터 말하면,
X̄-R 관리도의 관리한계는 ”전체 평균 ± A₂ × 평균 범위"로 계산해요.
한 번에 5개씩 잰다면 A₂는 0.577이에요.
이 선을 넘거나 이상한 모양이 보이면, 불량이 나오기 전에 공정을 점검하면 돼요.
이 글에서는 예시 숫자로 계산을 처음부터 끝까지 따라가 볼게요.
목차
- 데이터는 이렇게 모아요
- 계산 4단계 (예시 숫자로)
- 신호별로 먼저 할 일
- 무료 엑셀로 바로 해 보기
- 자주 묻는 질문
💬 우리 공정 데이터로 가능할지 편하게 물어보세요. FanRuan 담당부서가 빠르게 답해 드려요.
👉 편하게 문의하기
1. 데이터는 이렇게 모아요
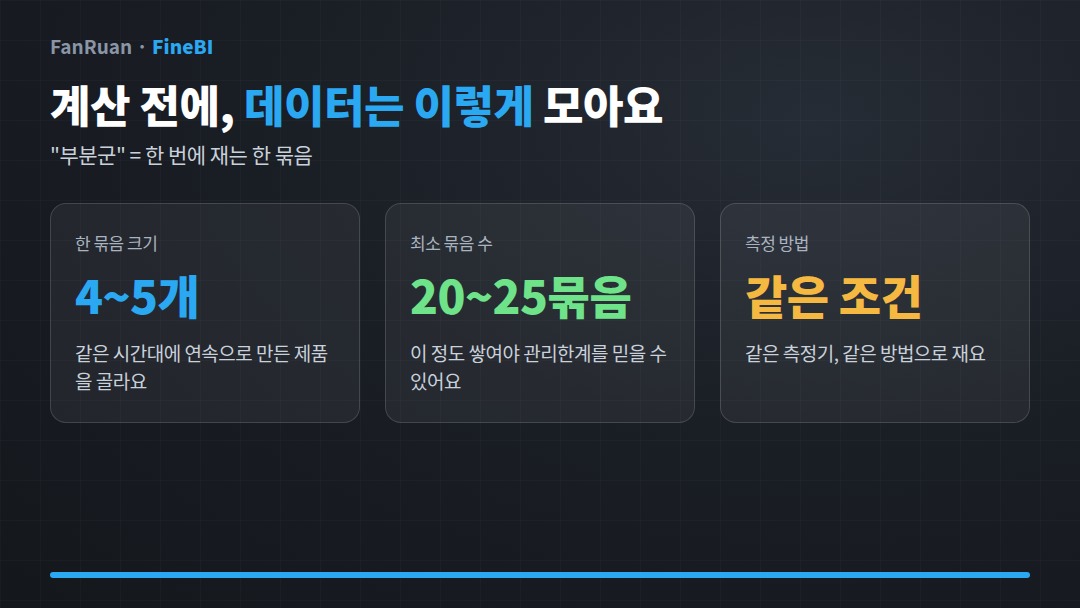
- 한 묶음(부분군)은 4~5개: 같은 시간대에 연속으로 만든 제품을 골라요.
- 묶음은 20~25개 이상: 이 정도 쌓여야 관리한계를 믿을 수 있어요.
- 조건은 같게: 같은 측정기, 같은 측정 방법으로 재요.
2. 계산 4단계 (예시 숫자로)
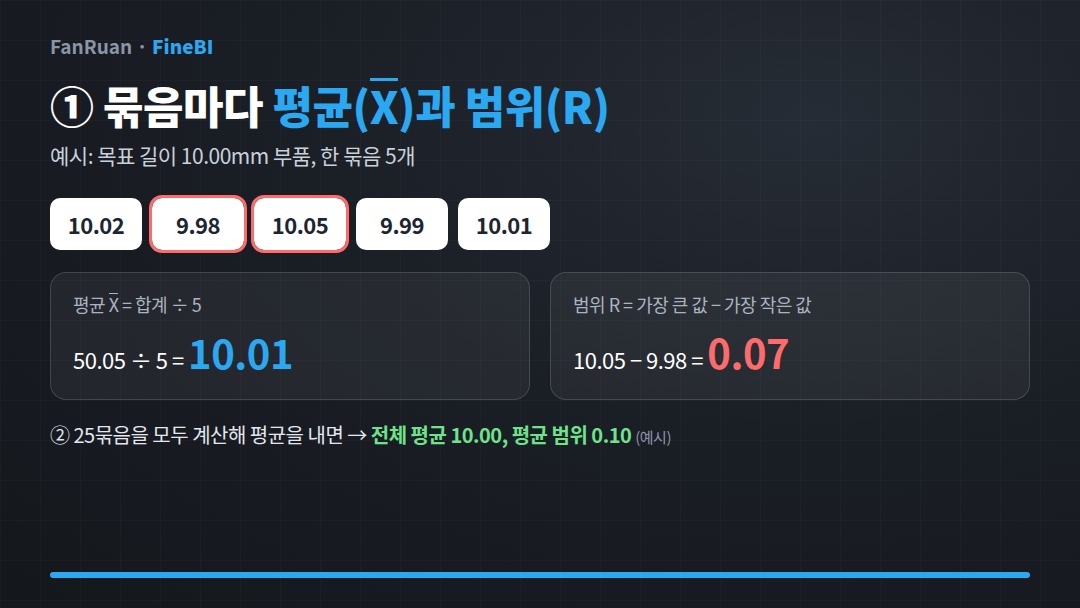
아래 숫자는 이해를 돕기 위한 예시예요. 목표 길이 10.00mm 부품이에요.
① 묶음마다 평균(X̄)과 범위(R) 구하기
한 묶음 값: 10.02, 9.98, 10.05, 9.99, 10.01
- 평균 X̄ = 50.05 ÷ 5 = 10.01
- 범위 R = 가장 큰 값 − 가장 작은 값 = 10.05 − 9.98 = 0.07
② 전체 평균(X̿)과 평균 범위(R̄) 구하기
25개 묶음을 모두 계산해서 평균을 내니 X̿ = 10.00, R̄ = 0.10이 나왔다고 해 볼게요.
③ 관리한계 계산하기

| 관리도 | 중심선 | 관리상한 | 관리하한 |
| X̄ (평균) | X̿ = 10.00 | X̿ + A₂R̄ = 10.058 | X̿ − A₂R̄ = 9.942 |
| R (범위) | R̄ = 0.10 | D₄R̄ = 0.211 | D₃R̄ = 0 |
계산에 쓰는 상수는 한 묶음에 몇 개를 재느냐에 따라 달라져요.
| 한 묶음 개수 | A₂ | D₃ | D₄ | d₂ |
| 4개 | 0.729 | 0 | 2.282 | 2.059 |
| 5개 | 0.577 | 0 | 2.114 | 2.326 |
④ Cpk 계산하기
Cpk는 "우리 공정이 규격 안에 얼마나 여유 있게 들어가는가"예요. 규격이 10.00 ± 0.20mm라면,
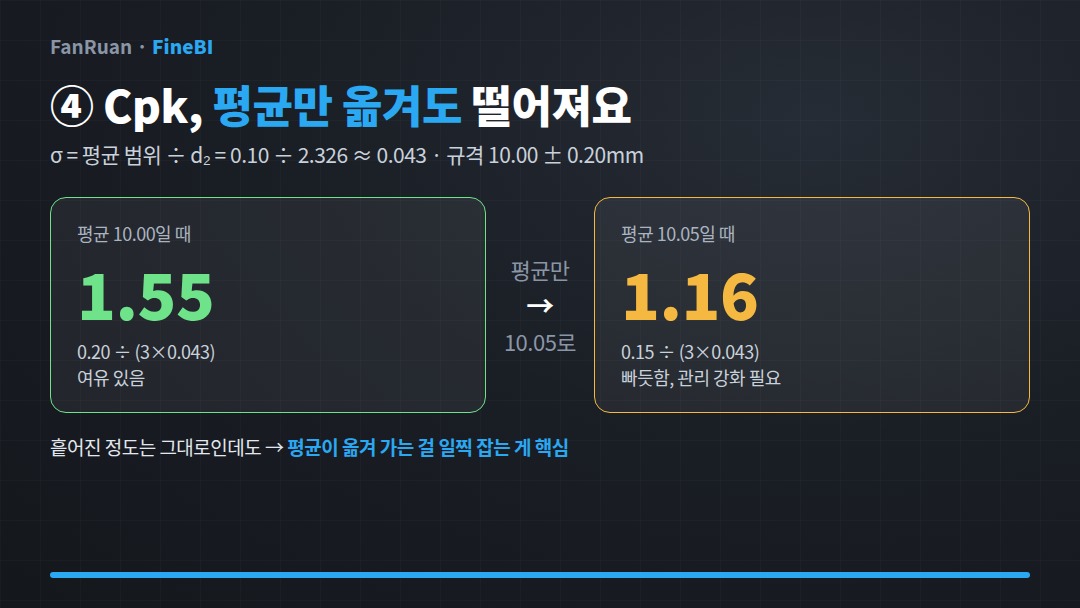
- 흩어진 정도 σ = R̄ ÷ d₂ = 0.10 ÷ 2.326 ≈ 0.043
- Cpk = (평균에서 가까운 규격까지 거리) ÷ 3σ = 0.20 ÷ 0.129 ≈ 1.55
여기서 중요한 점이 하나 있어요.
흩어진 정도는 그대로인데 평균만 10.05로 옮겨 가도 Cpk는 0.15 ÷ 0.129 ≈ 1.16으로 떨어져요.
그래서 관리도로 평균이 옮겨 가는 걸 일찍 잡는 게 중요해요.
참고로 관리한계(10.058)와 규격(10.20)은 다른 선이에요. 관리한계는 우리 공정 데이터로 계산하고, 규격은 도면이 정해요.
3. 신호별로 먼저 할 일
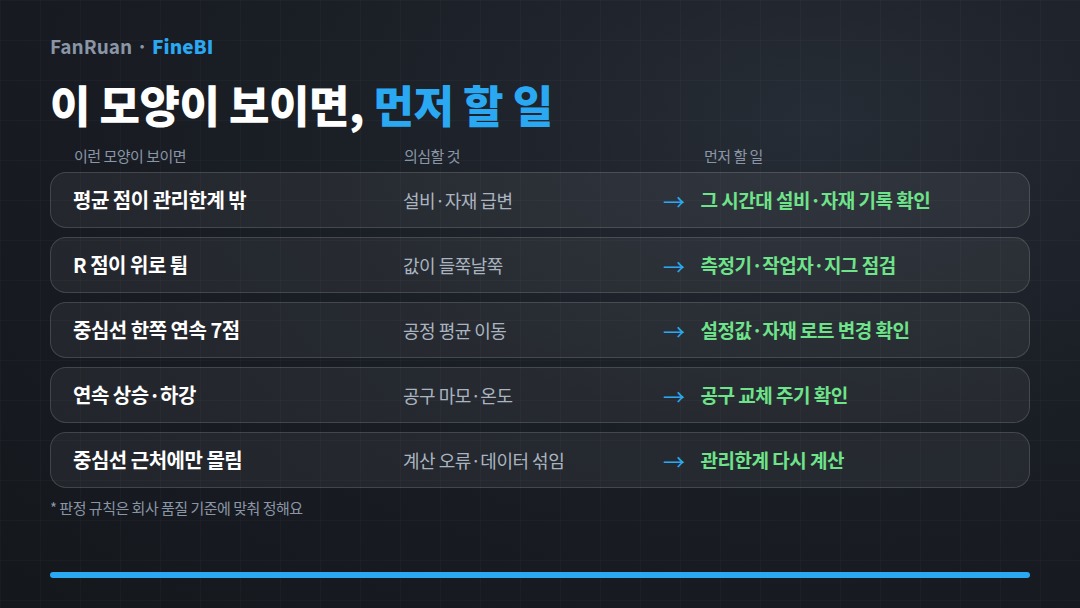
| 이런 모양이 보이면 | 의심할 것 | 먼저 할 일 |
| X̄ 점이 관리한계 밖 | 설비·자재 갑작스러운 변화 | 그 시간대 설비·자재 기록 확인 |
| R 점이 위로 튐 | 값이 갑자기 들쭉날쭉해짐 | 측정기·작업자·지그 점검 |
| 중심선 한쪽에 연속 7점 | 공정 평균이 옮겨 감 | 설비 설정값·자재 로트 변경 확인 |
| 연속으로 오르거나 내림 | 공구 마모, 온도 변화 | 공구 교체 주기 확인 |
| 점이 중심선 근처에만 몰림 | 관리한계 계산 오류, 데이터가 섞임 | 관리한계 다시 계산 |
판정 규칙(몇 점 연속인지 등)은 회사 품질 기준에 맞춰 정하면 돼요.
4. 무료 엑셀로 바로 해 보기
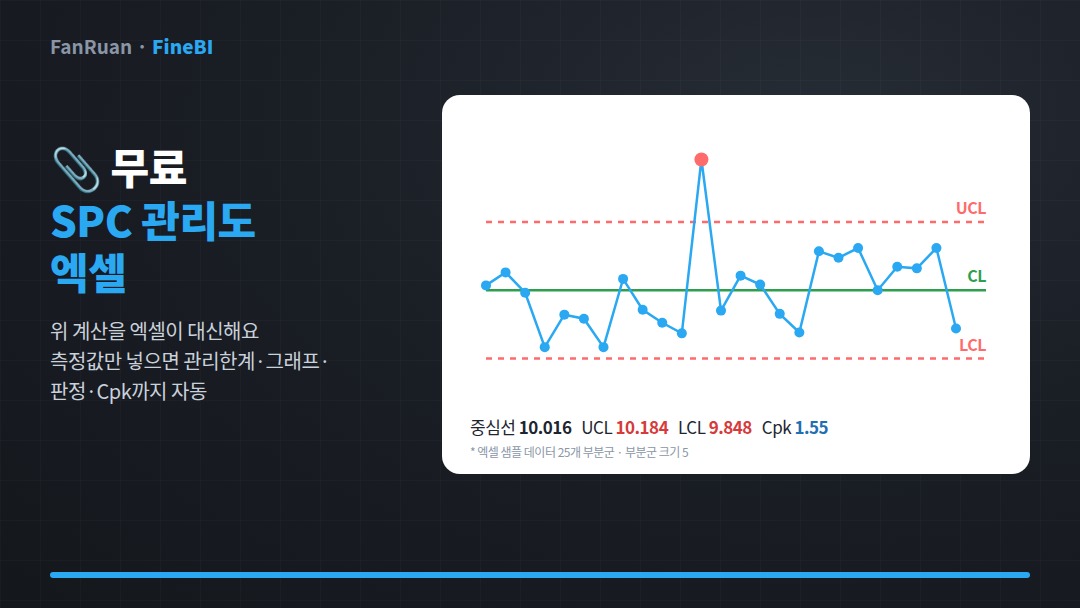
📎 [첨부] SPC_XbarR관리도_무료양식_FanRuan.xlsx
위에서 손으로 한 계산을 엑셀이 대신해요.
- 시간대별로 잰 값 5개씩만 넣어요 (최대 25묶음).
- 평균·범위·관리한계·그래프가 자동으로 나와요.
- 이상 신호가 "판정" 칸에 표시되고, 규격을 넣으면 Cpk도 계산돼요.
이상을 빨리 알면 얼마나 줄까? (이해를 돕는 가정 계산이에요)
시간당 120개를 만드는 라인에서
- 3시간 늦게 알아차리면 → 다시 확인할 제품 360개
- 30분 안에 알아차리면 → 60개
📋 "우리 라인에도 실시간 관리도를 붙일 수 있을까?"
지금 검사 방식만 알려 주셔도 괜찮아요. FanRuan 담당부서가 빠르게 방법을 안내해 드려요.
👉 우리 라인 상담하기
엑셀 관리도가 버거워질 때
엑셀은 누군가 값을 옮겨 적어야 점이 찍혀요. 라인과 품목이 늘면 그 시간이 계속 늘어나요.
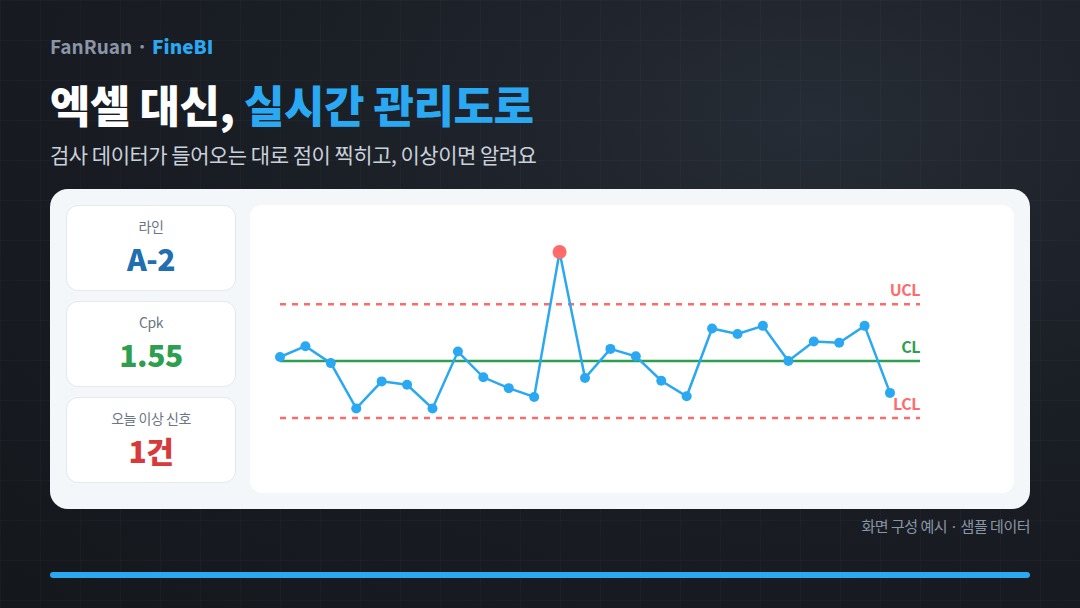
FanRuan의 FineBI·FineReport로 바꾸면 이렇게 돼요.
- 측정 장비·MES·검사 기록과 연결해서 값이 들어오는 대로 점이 찍혀요.
- 라인·품목을 고르면 관리도와 Cpk가 바로 나와요.
- 규칙에 걸리면 담당자에게 바로 알려요.
- 이상 점을 누르면 그 시간대 설비·작업자·자재 정보까지 거슬러 봐요.
5. 자주 묻는 질문
Q. 한 묶음은 왜 보통 5개로 하나요?
너무 적으면 변화를 잘 못 잡고, 너무 많으면 측정 부담이 커져요. 4~5개가 그 사이에서 가장 많이 쓰여요.
Q. 값이 한 번에 하나씩만 나오면요?
묶음을 만들기 어려운 공정이라면 개별값 관리도(I-MR 관리도)를 써요.
Q. Cpk와 Ppk는 뭐가 달라요?
Cpk는 짧은 시간 안의 흩어짐(묶음 안의 범위)으로 계산하고, Ppk는 전체 데이터의 흩어짐으로 계산해요. 둘 차이가 크면 시간이 지나며 공정이 흔들리고 있다는 뜻이에요.
Q. 관리한계는 언제 다시 계산하나요?
설비 교체, 자재 변경처럼 공정이 크게 바뀌었을 때 안정된 새 데이터로 다시 계산해요.
마무리
관리도 계산은 평균, 범위, 상수 세 가지만 있으면 끝나요.
오늘 예시를 우리 공정 숫자로 한 번만 따라 해 보면, 내일부터 관리도가 바로 읽힐 거예요.
🙋 도입을 정하지 않았어도 괜찮아요.
"우리 라인도 실시간으로 볼 수 있을까?" 한 줄이면 충분해요.
FanRuan 담당부서가 빠르게, 직접 답해 드려요.
👉 편하게 문의하기
함께 보면 좋은 글
FanRuan은 이런 회사예요
FanRuan은 2006년 설립된 데이터 분석 소프트웨어 회사로, 보고서 도구 FineReport와 분석 도구 FineBI를 만들어요. 전 세계 43,000곳 이상의 기업이 사용하고, IDC 기준 중국 BI 시장 8년 연속 1위예요. 국내에서는 대웅제약 등 제조·제약 기업이 사용하고 있어요.
'Artificial Intelligence' 카테고리의 다른 글
| 그래프 만들어주는 AI 의미와 도구 비교 (0) | 2026.02.25 |
|---|---|
| 그래프 그려주는 AI 뜻과 기능 정리: 데이터 시각화 자동화 가이드 (0) | 2026.02.25 |